


Bulele de aer din adeziv topit la cald nu sunt un defect cosmetic. Sunt o alarmă de proces care indică de obicei una dintre cele trei cauze fundamentale: degradarea termică, contaminarea cu umiditatea sau blocarea mecanică a aerului. Ignorarea bulelor poate slăbi legătura, crește încordarea și poate cauza timp de nefuncționare costisitoare pe liniile automate. Bulele sunt primul avertisment vizibil că adeziv nu mai este o topitură uniformă.
Majoritatea echipelor de producție observă mai întâi bule atunci când văd cusături deschise într-o bandă laminată sau greutate inconsecventă a acoperirii pe o linie. În laminare interioară auto , același defect poate provoca bule vizibile sub tapiterie. Veste bună este că fiecare cauză are un simptom recunoscut și o soluție simplă.
Ce cauzează de fapt bulele de aer în adeziv topit la cald?
Bulele din adezivivul topit la cald provin din patru surse specifice: descompunere termică, vaporizarea umidității, captarea mecanică a aerului și scurgerea aerului din sistem. Identificarea sursei este primul pas către o remediere permanentă, deoarece fiecare declanșator necesită o acțiune corectă diferită.
Descompunerea termică este cea mai frecventă cauză în producția industrială. Adezivii topibili la cald sunt termoplastici, deci pot fi topiti, dar fiecare polimer are un plafon de temperatura. Calități pe bază de EVA încep să se degradeze în jur de 180°C, în timp ce gradele PA și PES tolerează temperaturile mai ridicate, dar au încă o limită. Când adezivul trece prea mult peste limită, lanțurile polimerice se descompun și eliberează mici molecule de gaz. Acele molecule formează spumă fină în interiorul topiturii și transformă sau mărgele netedă, transparentă, într-un flux tulbure și stringent.
| Cauza | Simptome tipic | Riscul principal |
|---|---|---|
| Supraîncălzire/descompunere termică | Spumă fină, continuă după o perioadă lungă de timp | Rezistenta slaba de aderenta, carbon, blocarea duzei |
| Contaminarea cu umiditate | Pops sporadice, uneori cu pete de abur | Aderență slabă, hidroliză, coroziune a echipamentului |
| Captarea mecanică a aerului | Bule mari, rotunde, la intervale regulate | Goluri din linia de legătură, buzunare de aer reciclate |
| Scurgere de aer din sistem/modul defect | Bule aleatorii lângă o duză sau la pornire | Greutate inconsecventă a stratului, spargerea mărgelelor |
Contaminarea cu umiditate este al doilea cel mai frecvent declanșator. Adezivii topibili la cald nu sunt higroscopici la fel ca poliuretanul, dar absorb umiditatea atmosferică atunci când sunt expuși. Dacă buncărul de alimentare este lăsat deschis într-o instalație umedă, condensul se poate acumula pe suprafețele reci ale țevilor și apoi poate fi atras în topitură. Apa se transformă în abur la 100°C, producând bule sporadice care arată remarcabil de asemănător cu descompunerea termică.
Cum să diagnosticați sursa bulelor de aer
identificare sursa bulelor de aer în aproximativ 20 de minute urmărind cinci parametri: dimensiunea bulelor, frecvența, poziția, temperatura și culoarea. O observare rapidă și structurată previne înlocuirea inutilă a pieselor și indică direct reparația corectă.
- Înregistrați temperatura de topire. Dacă este peste intervalul maxim recomandat al adezivului, tratați supraîncălzirea ca pe primul suspect.
- Observați bulele din rezervor față de bulele de la duză. Bulele din rezervor sugerează supraîncălzire sau umiditate; bulele numai la duză sugerează blocarea mecanică a aerului sau un modul defect.
- Verificați dimensiunea bulei. Spuma fină pe o suprafață largă indică descompunerea termică. Bulele mari, izolate indică aerul prins.
- Verificați culoarea adezivului. O topitură maro-gălbuie indică defalcare termică; un aspect alb sau tulbure poate indica umiditate sau polimer netopit.
- Opriți agitatorul și așteptați. Dacă bulele dispar, amestecarea a fost tragerea de aer în topitură.
| Indiciu de diagnostic | Supraîncălzire | Umiditate | Captarea aerului |
|---|---|---|---|
| Aspectul de bule | Spumă fină, continuă | Popsuri sporadice singure | Goluri mari rotunde |
| Locație | Tanc și în aval | La rezervor, prima duză | La duză, stații specifice |
| Temperatura | Peste limită recomandată | Normal | Normal |
| Culoarea topiturii | Mai întunecat decât de obicei | Usur noros | Normal |
| Schimbați prin amestecare | Mai rău | Minimal | Creșteri |
Diagnosticarea înainte de a repara economisește bani. Daca cobori temperatura si bulele dispar, problema era termica. Dacă bulele rămân, problema este fizică: prins sau un modul uzat care trebuie înlocuit.
Prevenirea cauzelor principale și remedieri
Odată ce ați identificat sursa, aplicați o soluție țintită: reduceți temperatura, uscați alimentarea, curățați pistolul sau reparați sistemul de pompă. Comanda contează, deoarece o ajustare a temperaturii durează câteva secunde, în timp ce înlocuirea unui modul costă timp și bani.
Supraîncălzire și degradare termică
Verificați intervalul de procesare pe fișa tehnică a produsului, nu gama generală pentru adezivi topibili la cald. Calitățile EVA la temperatură joasă au un plafon mai mic decât PA sau PES. Setați încălzitorul rezervorului sub limita superioară și menținerea timpului de așteptare scurt. Adezivul care se coace în rezervor peste noapte se va degrada în dimineața următoare. Un obicei practic este de a purja rezervorul la sfârșitul fiecărei ture și de a rula cea mai scăzută temperatură care oferă încă un talon curat.
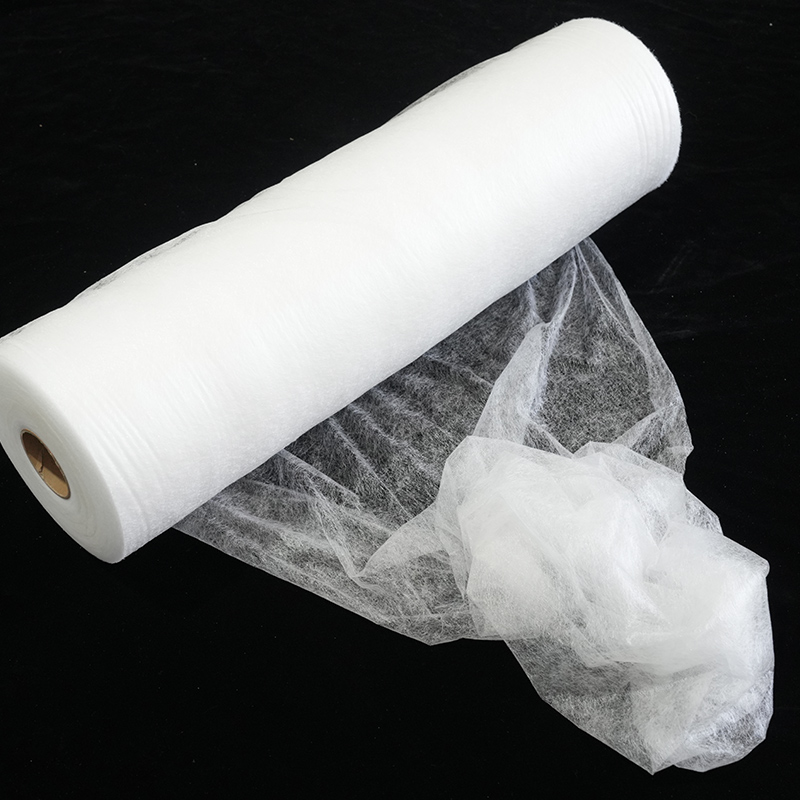
Dacă procesați filmul adeziv termofuzibil cu hârtie de suport, păstrați materialul la temperatura camerei înainte de încărcare. Hârtia de suport ajutor filmul să sezeze uniform și protejează fața adeziv, astfel alimente, de asemenea, reduce șansa de a trage particule fine în topitură.
 Film adeziv cu topire la cald PES cu hârtie de suport pentru controlul umidității This peliculă rămâne solidă la temperatura camerei și se topește pentru o lipire puternică, în timp ce hârtia de suport protejează fața adezivă de umiditate, ajutând la prevenirea scuipaturilor și poprii în timpul procesării. Vizualizare produs →
Contaminarea cu umiditate
Păstrați rulourile și pulberile adezive în ambalajul lor original sigilat. Deschideți materialul numai când linia este gata. Închideți capacul buncărului între reumpleri și verificați canalul de alimentare pentru zone umede. Dacă vedeți scuipat sau ocazional izbucniri mari, umezeala este principalul suspect. Curățați rezervorul și inspectați fiecare suprafață din apropierea zonei de alimentare.
Captarea aerului si scurgerile din sistem
Aerul poate intra prin topitură și poate intra și prin mașină. Dacă nivelul rezervorului este prea scăzut, admisia pompei poate trage un vortex. Dacă furtunurile, cuplajele sau filtrele sunt uzate, poate sistemul aspira aer ambiental. În liniile automate, verificați etanșările modulelor și vârfurile duzelor. Un simplu test de scurgere cu un detector de flux de aer portabil dezvăluie adesea sursa în câteva minute.
Tipul de adeziv modifică riscul bulelor?
Da. Calități, PA, PES și TPU diferă în ceea ce EVA stabilitatea termică, sensibilitatea la umiditate și ferestrele de procesare, astfel încât riscul de bule se modifică cu polimerul de bază. Alegerea materialului potrivit pentru mașină și mediu este la fel de importantă ca și reglarea procesului.
Adezivii EVA sunt cei mai ușor de prelucrat, dar cei mai sensibili la supraîncălzire. Adezivii PA oferă o rezistență mai bună la căldură, dar absorb rapid umiditatea din aer. Filmele PES oferă un set echilibrat de proprietăți pentru lipirea industrială: punct de topire ridicat, aderență puternică la textile și materiale plastice și o linie de aderență curată. Grosimea benzii adezive topibile la cald contează, de asemenea, deoarece o bandă mai groasă modifică volumul topiturii și profilul de răcire. Aflați mai multe despre modul în care grosimea benzii adezive topibile la cald influențează performanțele de lipire .
Calitățile TPU sunt diferite. Filmul adeziv termofuzibil elastic TPU cu hârtie de suport este construit pentru flexibilitate, întindere și recuperare. Intervalul său mai scăzut de temperatură de procesare înseamnă un risc mai mic de degradare termică, ceea ce îl face sau alegere puternică pentru piese de automobile sau de îmbrăcăminte flexibile.
 Film adeziv termofuzibil elastic TPU cu hârtie de suport Oferind flexibilitate și întindere, această folie TPU se leagă bine de părțile curbe sau în mișcare. Intervalul său de topire mai mic reduce riscul de degradare termică, făcându-l ideal pentru aplicații auto și îmbrăcăminte. Vizualizare produs →
Produsele sub formă de pudră se comportă din nou diferit. Când utilizați pulbere adezivă topibilă PES, materialul este alimentat într-o mașină de împrăștiere sau într-o imprimantă de ecran în loc de rezervor de topire. Umiditatea și temperatura cuptorului sunt principalele variabile, iar patul de pulbere vă oferă o marjă mai largă de control.
 Pulbere adeziv cu topire la cald PES pentru procesele de vopsire cu pulbere This pulbere este formulată pentru mașini de împrăștiere și imprimante serigrafice, oferind o lipire consistentă pe textile și alte substraturi. Se întărește rapid și rezistă la intervale largi de temperatură, dar necesită o gestionare atentă a umidității și a reziduurilor. Vizualizare produs →
| Polimer | Intervalul punctului de topire | Riscul principal de bule | Cel mai bun mod de a controla |
|---|---|---|---|
| EVA | 60–100°C | Supraîncălzire și char | Men procurați temperatura rezervorului scăzută, utilizați material proaspăt |
| PA | 90–160°C | Absorbția umidității | Depozitare sigilată, sistem de alimentare uscată |
| PES | 100–160°C | Supraincalzire daca timpul de pastrare este lung | Timp scurt de repaus, duză curată |
| TPU | 90–150°C | Captarea mecanică a aerului | Verificați etanșările modulului și nivelul rezervorului |
Întrebări frecvente
De ce apar bule de aer după ce adeziv a stat mult timp în rezervor?
Timpul lung de ședere este cea mai frecventă cauză. Chiar dacă rezervorul este setat la temperatura potrivită, oxigenul din aer degradează polimerul în timp și eliberează gaz. Utilizați cea mai scăzută temperatură acceptabilă, planificați producția în jurul duratei de viață a materialului și curățați rezervorul la sfârșitul fiecărei tură.
Bulele reduce puterea de aderență sau sunt doar cosmetice?
Ele reduce puterea. Aerul din linia de legătură acționează ca un gol, nu ca o umplutură. Când adezivul se răcește, pungile de gaz devin pete fără aderență. Sub stres, crăpăturile încep la aceste goluri. Pentru liniile de mare viteză, bulele provoacă, de asemenea, încordări adezive și acoperire inconsistentă.
Poate umiditatea să creeze cu adevărat bule într-un sistem de topire la cald?
Da. Apa se transformă în abur la 100°C. Chiar și o cantitate mică de condens în rezervor sau pe canalul de alimentare va crea bule sporadice. Țineți capacele închise, depozitați materialul în formă sigilată și purjați sistemul dacă bănuiți există că umiditate.
Ar trebui să schimb produsul adeziv dacă continuă să apară bule?
Nu până când nu ai exclus problemele de proces. Majoritatea problemelor cu bule sunt legate de proces, nu defect materiale. Dacă utilizați folie adeziva topită la cald sau pulbere, verificați fișa tehnică a produsului pentru intervalul de procesare recomandat. Dacă raza de acțiune este departe de punctul de operare al mașinii dvs., un alt grad poate ajuta.
Bulele de aer din adeziv topit la cald sunt un semnal, nu un accident. Verificați mai întâi temperatura, apoi excludeți umezeala, apoi inspectați sistemul mecanic. Majoritatea plantelor elimină defectul într-un singur schimb o dată ce sursa este identificată. Dacă problema persistă, examinați alegerea materialului și solicitați furnizorului suport pentru procesare.
Contactaţi-ne