


Filmul adeziv de topire la cald este specificat prin blocarea în scris a cinci variabile: chimia polimerului, grosimea și gramajul cu toleranțe, ferestrele de topire și activare, rezistența aderării cu metoda sa de testare și formatul rolei, inclusiv căptușeala și ambalajul. Fiecare altă linie de pe o fișă de date, de la diametrul miezului până la termenul de valabilitate, există pentru a proteja acele cinci numere.
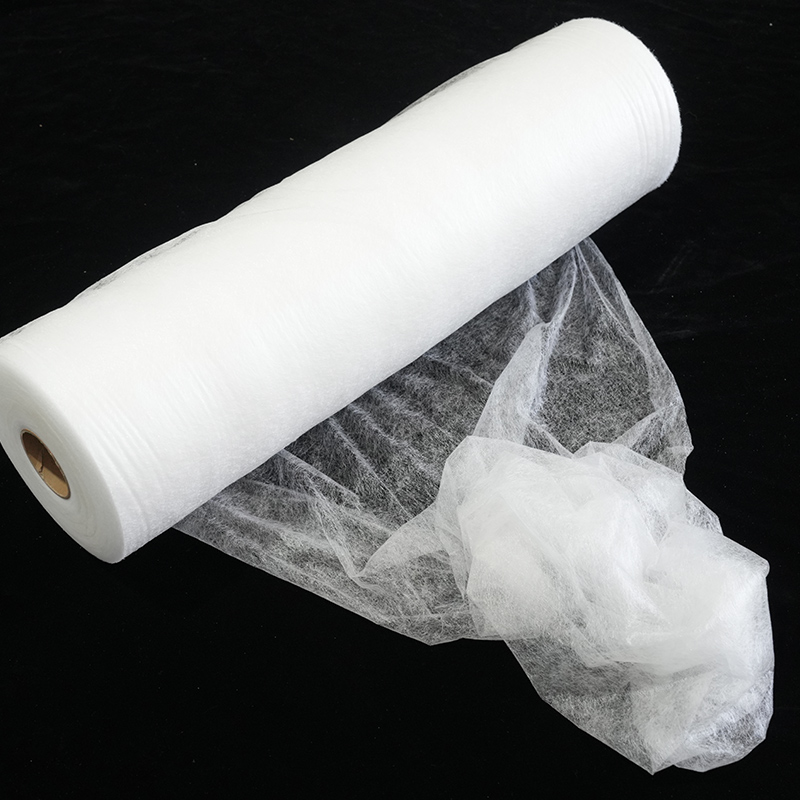
O peliculă adezivă topibilă la cald este o foaie termoplastică fără solvenți, de obicei de 20 până la 150 µm grosime, uscată la atingere la temperatura camerei și activată numai prin căldură plus presiune. Nimic nu trebuie să se evapore și nimic nu trebuie să se vindece, așa că legătura se formează în câteva secunde. Această viteză este motivul pentru care liniile OEM preferă filmul în locul adezivului lichid și, de asemenea, motivul pentru care o specificație slabă eșuează mai degrabă în liniște decât cu zgomot.
Cele mai multe probleme pe care le vedem la proiectele OEM sunt defecțiuni ale specificațiilor, nu defecțiuni ale materialelor: un desen pe care scrie „film de 50 µm” fără gramaj, un interval de înmuiere citat fără o metodă de testare sau o valoare de exfoliere măsurată pe un substrat pe care clientul nu îl lipește niciodată.
Cinci numere care poartă întreaga specificație
Cinci numere fac aproximativ optzeci la sută din muncă: chimie, gramaj, fereastra de topire, fereastra de activare și puterea de legătură cu o metodă numită. Faceți-le corect și restul sunt detalii; greșește-le și niciun detaliu nu salvează proiectul.
- Chimie. EVA, PA, PES sau TPU. Această singură decizie fixează aderența, rezistența la temperatură, rezistența la spălare și costul și nu poate fi fixată ulterior prin schimbarea grosimii.
- Gramatica. Indicat în g/m² cu o toleranță, nu numai în micrometri. Două filme de grosime identică pot furniza o masă adeziv diferită liniei de lipire.
- Fereastra de topire. Intervalul peste care curge polimerul, exprimat în mod normal ca un interval de vârf DSC, mai degrabă decât un singur punct de topire.
- Fereastra de activare. Temperatura, presiunea și timpul de așteptare pe care le necesită presa dvs., care trebuie să se potrivească cu mașina pe care o dețineți deja.
- Forța de legătură. Un număr, un substrat și o metodă. „Aderență bună” nu este un criteriu de acceptare.
Potriviți polimerul cu substratul și cu temperatura liniei
Alegerea polimerului este determinată de trei constrângeri, în această ordine: toleranța la căldură a substratului, aderența chimiei la acel substrat și condițiile pe care trebuie să le supraviețuiască piesa finită, cum ar fi spălarea, căldura, migrarea plastifianților și umiditatea. Prețul vine ultimul.
| Chimie | Interval de activare tipic | Substraturi OEM comune | Atenție la |
|---|---|---|---|
| EVA | 70–95 °C | Hârtie, spumă, filme, materiale nețesute, lipire textilă la temperatură joasă | Rezistență limitată la căldură și chimică; nepotrivit pentru spălare la cald sau service auto |
| PA (poliamida) | 110–140 °C | Materiale textile, piele, inserții metalice, ornamente pentru automobile, componente pentru încălțăminte | Necesita o presa mai fierbinte; sensibil la umiditate la depozitare |
| PES (copoliester) | 110–150 °C | Laminare textilă, încălțăminte, interioare auto, medii de filtrare | Hidroliza atunci când este depozitat cald și umed; păstrați rulourile sigilate |
| TPU | 90–130 °C | Țesături elastice, membrane, fețe de pantofi, huse pentru telefon, compozite elastice | Cost mai mare; aderența poate complica eliberarea căptușelii |
Rezistența la temperatură decide de obicei cazul. O piesă de tăiere care atinge 80 °C în interiorul unui vehicul parcat nu poate folosi o peliculă EVA la temperatură scăzută, oricât de bine se leagă pe bancă. În laminarea interioară a autovehiculelor, foliile PA și PES domină deoarece tolerează atât temperatura presei, cât și anii de căldură care urmează.
Dacă ansamblul lipit trebuie să se întindă cu substratul, cum ar fi o căptușeală de pantof sport sau o membrană elastică, un film TPU este în mod normal răspunsul, deoarece un strat adeziv rigid se va crăpa sau se va delamina atunci când compozitul se flexează.
 Film adeziv termofuzibil TPU cu elasticitate hârtiei de suport Introducere de produs: această folie adeziva topibilă la cald TPU cu elasticitate hârtiei de suport are proprietăți adezive ecologice, care nu numai că urmăresc b... Vizualizare produs →
Grosime, gramaj și format rolă: specificați toleranțe, nu medii
O cifră de grosime fără o bandă de toleranță și un format de rolă descrie un eșantion, nu o specificație de achiziție; toleranțele decid dacă rulada rulează pe linia ta.
- Gramatica: 60 g/m² ± 5%, de exemplu. Mai strâns de ± 5% este realizabil, dar ar trebui să fie justificat de linia obligațiunii, mai degrabă decât solicitat de obicei.
- grosime: 50 µm ± 5%, măsurat în cinci puncte de-a lungul rețelei.
- latime: 1.520 mm cu o toleranță unilaterală declarată, deoarece o bandă care este îngustă de 3 mm poate lăsa o bandă de margine nelipită.
- Lungimea rolei și miezul: 500 m pe un miez de 152 mm, fără îmbinare, cu diametrul rolei înregistrat.
- Căptușeală de eliberare: tipul, greutatea, dacă una sau ambele părți sunt siliconate și forța de eliberare de care are nevoie alimentatorul dvs.
Comportamentul căptușelii merită mai multă atenție decât primește de obicei. O căptușeală care se decojește prea ușor se ridică înainte ca filmul să ajungă la nip; una care se decojeste prea tare se intinde si sifoneaza pelicula. Un film furnizat cu o hârtie de suport controlată elimină acea variabilă din linie.
 Film adeziv termofuzibil PES cu hârtie de suport Introducere de produs: Filmul adeziv cu topitură la cald PES cu hârtie de suport este un adeziv ecologic. Prin procese avansate de răzuire, acoperire sau suflare... Vizualizare produs →
Fișa de specificații: câmpuri, exemple de intrări și costul de a le lăsa afară
O specificație de film este completă atunci când un furnizor poate cita din ea și un inginer de calitate poate respinge multe împotriva ei fără a pune o singură întrebare, ceea ce înseamnă că fiecare domeniu are un număr, o toleranță și o metodă.
| Câmp | Exemplu de intrare | Ce previne |
|---|---|---|
| Chimie and grade | Film de copoliester PES, MFI 25 ± 5 g/10 min la 160 °C / 2,16 kg | Reformulare silențioasă și comportament de curgere în derivă |
| Gramatica | 60 g/m² ± 5% | Linii de legătură înfometate sau inundate |
| Grosimea | 50 µm ± 5%, cinci puncte de măsurare | Litigii privind metoda de măsurare |
| Fereastra de topire | Vârf DSC 115–125 °C | Un film care are nevoie de mai multă căldură decât poate oferi presa |
| Fereastra de activare | 135 °C, 3 bar, 15 s, verificat pe linia dumneavoastră | Legăturile reci puse pe seama adezivului |
| Forța de legătură | T-peel ≥ 8 N/25 mm pe substratul de referință, ASTM D1876 | Argumente fără o referință comună |
| Format | 1.520 mm lățime, rolă de 500 m, miez de 152 mm, fără îmbinări | Rupere web și deșeuri de margine |
| Depozitare și termen de valabilitate | 12 luni sigilat la ≤ 25 °C și ≤ 60% RH | Hidroliza si blocarea in depozit |
| Conformitate | Declarație REACH SVHC, RoHS, OEKO-TEX 100 clasa II, acolo unde este relevant | Expedieri respinse și fișiere vamale blocate |
| Schimbați controlul | Notificare scrisă și recalificare înainte de orice schimbare a rășinii sau IMF | Deviația de performanță între transporturi |
Metode de testare: Faceți rezultatul comparabil
Un criteriu de acceptare este utilizabil numai atunci când denumește standardul, substratul, lățimea probei și condiționarea, deoarece un număr de coajă fără acele patru fapte nu poate fi reprodus de nimeni altcineva.
- Puterea de peeling: Peeling la 180° conform ASTM D903 sau T-peel conform ASTM D1876 pentru laminate flexibile la flexibile.
- Forfecare și curgere: forfecare statică la temperatura de serviciu pentru a prezice tăierea lăsată și etichetele târâtoare.
- Comportament termic: DSC conform ISO 11357-3 sau ASTM E794, pentru a confirma vârful de topire și a detecta deviația lotului.
- Durabilitate: cicluri de spălare și curățare uscată conform ISO 3175, în care produsul final este o îmbrăcăminte sau un pantof.
- Linie de încercare: același test de exfoliere repetat la trei temperaturi și trei timpi de repaus, ceea ce produce fereastra procesului de producție va funcționa efectiv.
Șase greșeli de specificație care apar mai târziu, când producția se oprește
Opririle urmărite până la film încep de obicei ca clauze lipsă, mai degrabă decât role defecte.
- Se specifică numai grosimea. Doi furnizori pot îndeplini ambii 50 µm și pot livra totuși o masă de adeziv diferită pe metru pătrat.
- Copierea fișei de date a unui concurent. Aceste valori au fost măsurate pe un alt substrat și o altă presă.
- Ignorând presa pe care o dețineți deja. Dacă filmul are nevoie de 150 °C și linia ajunge la 120 °C, specificația este moartă pe hârtie.
- Lăsând garnitura la voia întâmplării. Alimentatoarele automate sunt mult mai puțin îngăduitoare decât aranjarea manuală.
- Aprobarea unei singure probe. O rolă bună spune puțin despre a zecea și aceeași disciplină contează atunci când integrați filmul cu linii de producție automate, unde timpul de așteptare și presiunea de pisare nu mai sunt reglabile manual.
- Nici un control al schimbării. Un nou furnizor de rășină poate modifica indicele de curgere a topiturii fără a schimba titlul de pe fișa de date.
De la versiunea de probă până la lansarea în producție
Aprobați o fereastră de proces, nu o singură rolă: rulați proba la trei temperaturi și trei timpi de așteptare și înregistrați rezultatul peelului în fiecare punct, astfel încât producția să aibă o hartă în loc de o presupunere.
- rolă de probă: 50 până la 100 m este de obicei suficient pentru configurare, pierderi de funcționare și teste de laborator.
- Primul articol: verificați gramajul, grosimea, lățimea, forța de eliberare și rezistența la decojire în raport cu specificațiile înainte de prima comandă de producție.
- Mostre de retenție: păstrați câte un metru din fiecare lot, sigilat, pentru perioada de valabilitate.
- Certificat de analiza: pe lot, cu valori măsurate mai degrabă decât un simplu „conform”.
- Declanșatoare de recalificare: schimbare de rășină, schimbare MFI, viteză mai mare a liniei, lot de substrat nou.
Întrebări frecvente
Ce grosime a foliei adezive topibile la cald ar trebui să specific pentru producția OEM?
Începeți de la linia de lipire mai degrabă decât de la catalog: 25 până la 50 µm se potrivește substraturilor netede, bine potrivite, în timp ce 75 până la 150 µm sunt utilizate acolo unde o suprafață este aspră, poroasă sau necesită umplerea golurilor. Apoi confirmați gramajul, deoarece acesta controlează masa adezivă din îmbinare.
Am nevoie de o căptușeală de lansare pe film?
Doar dacă filmul s-ar bloca altfel pe rolă sau dacă procesul dumneavoastră alimentează automat filmul. Folia fără căptușeală este mai ieftină și funcționează bine pentru aranjarea manuală cu utilizare imediată, în timp ce o hârtie de suport controlată este mai sigură pentru alimentarea automată și pentru filmul depozitat luni de zile.
Cum stabilesc un criteriu de acceptare pentru rezistența lipirii?
Lipiți filmul de substratul de producție exact la setările de producție, testați-l printr-o metodă numită, cum ar fi ASTM D1876 și setați minimul de la cel mai scăzut rezultat de cel puțin cinci specimene în trei loturi. Un singur eșantion de banc nu este o bază pentru o specificație de achiziție.
Poate un film să acopere mai multe produse diferite?
Uneori, dar numai atunci când substraturile, setările presei și cerințele de durabilitate se suprapun. O folie PES care laminează ornamentele auto se potrivește rareori cu o lipire de spumă la temperatură joasă, iar forțarea unui grad peste ambele produce de obicei un compromis care eșuează într-o singură aplicație.
Ce face ca filmul să eșueze pe o linie care anterior rula fără probleme?
De obicei, o schimbare în altă parte a procesului: o viteză mai mică a liniei, o plată mai rece, un substrat mai gros sau un lot de material nou. Filmul este sensibil la timpul de repaus și la presiune, așa că atunci când procesul se schimbă, fereastra procesului trebuie să fie reverificată, mai degrabă decât să se presupună.
O specificație de film funcțională este scurtă: cinci numere, un bloc de toleranță, o metodă de testare pentru fiecare revendicare și o clauză de control al modificării. Scrieți-l înainte de prima rolă de probă, examinați-l împreună cu echipa tehnică a furnizorului și înghețați-l odată ce producția este stabilă, astfel încât orice abatere viitoare să devină vizibilă imediat în loc să apară ca o plângere de delaminare șase luni mai târziu.
Contactaţi-ne